


Cat:Fresa de rollo de CNC
Máquina de muesca y marcado de CNC
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Un centro de servicio de acero que necesita 600 ejes idénticos, cada uno de ellos torneados con una tolerancia de diámetro de ±0,01 mm, se enfrenta a una decisión sencilla: confiar en el criterio de varios maquinistas cualificados y aceptar variaciones entre piezas, o encargar el trabajo a una máquina de torno CNC y dejar que un programa mantenga el tamaño durante todo el turno. La respuesta corta a la pregunta es esta: una máquina de torno CNC es una máquina de torneado controlada por computadora que hace girar una pieza de trabajo alrededor de su propio eje mientras una herramienta de corte fija sigue trayectorias programadas para eliminar el material. Esa disposición, una pieza giratoria y una herramienta estacionaria, se conoce como torneado y sigue siendo la forma más eficiente de producir componentes redondos como ejes, discos, casquillos, camisas y, en la industria pesada, rodillos de laminado que pesan varias toneladas.
CNC significa controlar Numérico por Computadora. En un torno, la pieza de trabajo se sujeta en un mandril o collarín en el husillo y se hace girar a una velocidad programada, mientras que la herramienta de corte se alimenta a lo largo de dos ejes principales: X, que controla el diámetro, y Z, que controla la longitud. La máquina ejecuta un programa de pieza, generalmente escrito en código G, y servomotores con retroalimentación de posición mueven la herramienta a coordenadas resueltas en centésimas o incluso milésimas de milímetro.
El detalle definitorio es lo que gira. En un torno, la pieza de trabajo gira; en una fresadora la herramienta gira. Esa división explica por qué los tornos dominan el mercado de piezas redondas y las fresadoras dominan el mercado de piezas prismáticas. Las máquinas modernas desdibujan un poco la línea: agregar herramientas motorizadas y un eje C al husillo crea un torno de fresado que puede perforar orificios transversales, cortar planos y fresar perfiles hexagonales sin quitar la pieza del mandril.
La tecnología en sí está madura. El control numérico surgió en la década de 1950 y el control informático se extendió durante las décadas de 1970 y 1980; lo que ha cambiado desde entonces es el costo, la usabilidad del control y la confiabilidad de los componentes de retroalimentación. El resultado es que talleres de casi cualquier tamaño ahora usan tornos CNC durante horas con un operador observando varias máquinas.
Cada torno CNC, desde una unidad compacta de mesa hasta un torno de rodillos de treinta toneladas, se ensambla a partir de los mismos grupos centrales:
Una máquina cubre la mayor parte del trabajo de torneado porque la torreta intercambia herramientas automáticamente y los carros pueden seguir cualquier trayectoria programada. Las operaciones estándar son:
Un torno de 2 ejes, que se mueve solo en X y Z, realiza la mayoría de los trabajos de torneado. Al agregar herramientas motorizadas y un eje C se produce una máquina fresadora-torneadora de 3 ejes capaz de realizar taladrado transversal y fresado. Un subhusillo mueve la pieza a un segundo husillo para su procesamiento posterior, y las configuraciones con cuatro o más ejes permiten el corte simultáneo con múltiples herramientas en trabajos grandes.
Los tornos horizontales son el diseño predeterminado. Los tornos verticales, donde el husillo apunta hacia arriba y la pieza descansa plana sobre una mesa giratoria, son adecuados para discos grandes y pesados, como bridas, volantes y rotores de freno, porque la gravedad asienta la pieza en lugar de colgar todo su peso en las mordazas del mandril.
En la parte pesada, las máquinas se construyen alrededor de la pieza de trabajo en lugar del catálogo. Los tornos horizontales de alta resistencia combinan oscilaciones medidas en cientos de milímetros con distancias entre centros de 3.500 mm y más, enormes bases de fundición y lunetas que transportan piezas de trabajo que pesan varias toneladas. Las máquinas de esta clase existen porque un torno estándar, por muy preciso que sea, nunca fue lo suficientemente rígido para los cortes que exigen las grandes piezas forjadas.
 Torno de torneado de rollos CNC de servicio pesado Parámetros técnicos Ver producto →
La diferencia práctica está en la repetibilidad y en dónde reside el valor: un torno manual premia las manos del operador, mientras que un torno CNC premia el programa y la rigidez de la máquina. Como regla general para trabajos de acero en general, el torneado manual experto mantiene alrededor de ±0,05 mm, mientras que un torno CNC en buen estado mantiene ±0,01 mm o mejor y lo repite en la pieza número 600 tan fielmente como en la pieza número 1.
| Aspecto | Torno manual | Torno CNC |
|---|---|---|
| Control | Volantes, diales, criterio del operador | Programa de código G y servoaccionamientos |
| Tolerancia típica | Aproximadamente ±0,05 mm, dependiente del operador | ±0,01 mm o mejor, dependiendo de la máquina |
| Repetibilidad | Varía de una parte a otra | Consistente en todo el lote |
| Perfiles complejos | Lento, a menudo necesita herramientas de formulario. | Contornos programados sin herramientas especiales |
| Tamaño de lote económico | Trabajos puntuales y de reparación | Tiradas pequeñas a grandes lotes de producción |
| Rol del operador | Corte práctico continuo | Programación, carga y seguimiento. |
Los laminadores de acero muestran lo que un torno de producción debe sobrevivir. Los rodillos de trabajo y de respaldo pierden diámetro y desarrollan patrones de desgaste que deben devolverse según un cronograma. Los rodillos de barras de refuerzo tienen ranuras en forma de media luna y contornos de nervaduras que deben volver a cortarse con precisión a medida que se desgastan, y los laminadores de alambrón utilizan anillos de rodillos que necesitan un diámetro constante en toda la cara del anillo.
Nada de esto se parece al torneado en un taller. Estas piezas de trabajo son largas, pesadas y difíciles de utilizar, y exponen cualquier máquina con una base liviana, razón por la cual existen tornos CNC específicos para rodillos: bases reforzadas, columpios de gran tamaño, lunetas clasificadas en toneladas y controles ajustados para diámetros grandes y cortes lentos y potentes. Un torno de rodillos CNC especialmente diseñado está configurado exactamente para este ciclo de trabajo, y los compradores que comparen máquinas dedicadas para anillos de rodillos pueden comenzar con las razones por las que un torno de anillos de rodillos CNC se ha ganado su propia categoría.
 Torno de rodillos CNC de alta eficiencia Parámetros técnicos Ver producto →
Cuando la misma pieza de trabajo también necesita ranuras fresadas en lugar de puro torneado, las plataformas combinadas de laminado y rodillo cortan ambas características en una sola configuración, lo cual es importante porque volver a sujetar un rodillo de varias toneladas entre operaciones pone en riesgo tanto la precisión como el tiempo.
Las especificaciones significan algo sólo cuando coinciden con sus piezas. Revise la lista de verificación en este orden:
La seguridad pertenece a la misma lista. Protección total, puertas entrelazadas y operadores capacitados deben ser parte de la compra y no una ocurrencia tardía, y los compradores de maquinaria de rodillos pueden revisar cómo mejorar la seguridad operativa de los tornos de rodillos CNC antes de poner en servicio una máquina pesada.
El mismo razonamiento se aplica cuando una pieza necesita tanto torneado como fresado. Un torno de rodillos de precisión que realiza ambas operaciones en una sola configuración elimina el riesgo de alineación que supone mover un componente pesado entre máquinas y, a menudo, amortiza la diferencia de precio dentro del primer año mediante una menor manipulación y menos piezas rechazadas.
Una máquina de torno CNC se reduce a tres cosas que trabajan juntas: un husillo que hace girar el trabajo, correderas servoaccionadas que posicionan las herramientas estacionarias sin desviarse y un control que mantiene la ruta programada desde la primera pieza hasta la última. Elija una máquina de 2 ejes para piezas redondas sencillas, agregue herramientas dinámicas cuando las características se multipliquen y pase a plataformas de rodillos de alta resistencia específicas cuando las piezas pesen toneladas y las tolerancias aún se lean en centésimas de milímetro. Primero haga coincidir la máquina con la pieza de trabajo y luego con el folleto, y la inversión se recuperará en lotes que salen de la máquina del mismo tamaño, siempre.
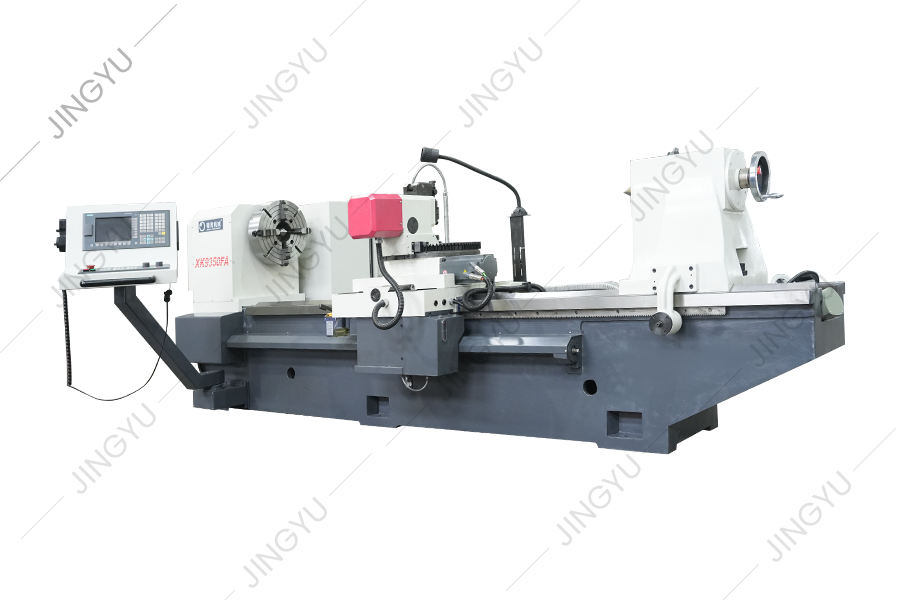
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles
Hemos acumulado una rica experiencia en el procesamiento y el uso de rollos de barras, y hemos realizado un análisis e investigación en profundidad...
Ver detalles
En vista de los problemas del procesamiento de rollo de acero de alta velocidad, XK8450 CNC Roll Machine es un nuevo tipo de máquina herramienta de...
Ver detalles
Esta serie de máquinas herramientas se utiliza principalmente para pasar y procesar rollos. También puede girar el círculo exterior y el cuello de ...
Ver detalles
CK84 Serie CNC Roll Tornhe adopta el sistema CNC Siemens 828D y es impulsado por un servomotor. Al diseñar esta máquina herramienta, analizamos com...
Ver detalles
Esta máquina herramienta es un nuevo tipo de máquina herramienta de ranura de rollo CNC desarrollada basada en la serie de máquinas de fresado CNC ...
Ver detalles
La máquina de grabado en rollo de CNC es adecuada para procesar varias marcas de cara en el final del rollo. A través del software de edición autom...
Ver detalles
Esta máquina se utiliza principalmente para moler y reparar el cortador de fresado de la costilla cruzada enrollada, que puede reparar y moler fáci...
Ver detalles
Esta máquina herramienta es un nuevo tipo de máquina herramienta de ranura de rollo CNC desarrollada basada en la serie de máquinas de fresado CNC ...
Ver detallesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, provincia de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Todos los derechos reservados

