


Cat:Fresa de rollo de CNC
Máquina de muesca y marcado de CNC
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles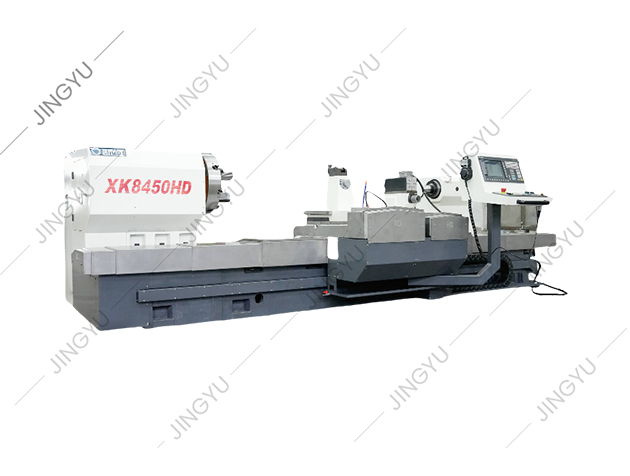
Al entrar en cualquier taller mecánico, el torno es el caballo de batalla que convierte las barras en bruto en ejes, casquillos y componentes de tamaño preciso. Sin embargo, la brecha entre un corte limpio y una pieza desechada rara vez tiene que ver con la potencia bruta. Se trata de método. Operar un torno de forma segura y precisa se reduce a una secuencia repetible: inspeccionar la máquina, montar la pieza de trabajo de forma segura, colocar la herramienta en el centro, seleccionar una velocidad y un avance realistas y luego realizar un primer corte controlado. Un nuevo operador también debe conocer el giro del torno y la distancia entre centros; Tratar de mecanizar trabajos más allá de esos límites provoca vibraciones y fallas en las herramientas. Domine la secuencia básica y cada operación siguiente (refrentado, torneado, ranurado y tronzado) se convertirá en una cuestión de mediciones cuidadosas y pequeños ajustes.
Antes de tocar los controles, revisa el torno. Confirme que las mordazas del portabrocas estén limpias y libres de virutas, que el poste de la herramienta esté apretado y que las guías tengan una ligera película de aceite. Asegúrese de retirar la llave del portabrocas antes de arrancar el husillo. Este simple hábito previene el accidente más común en tornos: una llave de mandril que sale despedida del conjunto giratorio. También verifique que la herramienta de corte esté afilada y correctamente rectificada para el material. Verifique el nivel de refrigerante si la máquina usa refrigerante y confirme que la bandeja de virutas no se desborde. Luego limpie el área alrededor de la máquina. Los trapos sueltos, las herramientas y el material en bruto deben estar en la mesa de trabajo, no en el torno.
La seguridad en un torno no es una lista de lemas; es un conjunto de límites físicos. Utilice gafas de seguridad en todo momento. No use guantes, mangas sueltas ni joyas cuando el husillo esté en funcionamiento. Nunca extienda la mano sobre una pieza de trabajo en rotación para retirar virutas; detenga el husillo y utilice un cepillo. Mantenga las manos alejadas del portabrocas y de la zona de corte. Si una pieza de trabajo comienza a traquetear o vibrar, detenga la máquina y corrija el problema en lugar de seguir adelante. Nunca deje la máquina funcionando desatendida. Si necesita comprobar el acabado de la superficie o inspeccionar la herramienta, primero detenga el eje. Para los operadores que pasan de tornos manuales a tornos CNC, existen peligros adicionales, como movimientos rápidos programados y cambios automáticos de herramientas. Orientación práctica sobre Mejora de la seguridad operativa en tornos de rodillos CNC. cubre estas situaciones con más detalle.
Para la mayoría de los trabajos, un mandril autocentrante de tres mordazas es la forma más rápida de sujetar material redondo. Asegúrese de que la pieza de trabajo se asiente completamente y que las mordazas se agarren a una superficie circular, no a las esquinas. Deje sobresaliendo sólo el material suficiente para la operación; Un saliente excesivo provoca deflexión y vibración. Para ejes largos, utilice un centro de contrapunto o una luneta para sostener el otro extremo. Para espacios en blanco cuadrados o irregulares, cambie a un mandril independiente de cuatro mordazas e indique la pieza verdadera. Esto agrega tiempo de preparación, pero es la forma correcta de sujetar material no redondo. En aplicaciones de rodillos pesados, las piezas de trabajo suelen ser demasiado grandes para un mandril estándar, por lo que un torno de rodillos cnc utiliza mandriles reforzados y placas frontales diseñadas para una alta concentricidad bajo cargas pesadas.
 Fábrica de tornos de rollo al por mayor, proveedores Maquinaria Nantong Jingyu Co., Ltd. es una fábrica de tornos de rollos de China y proveedores de tornos de rollos CNC, que fabrican tornos de rollos al por mayor para la venta. Ver producto →
La herramienta de corte debe colocarse con su punta exactamente en la línea central del husillo. Un juego de herramientas demasiado alto rozará y desgastará; una herramienta demasiado baja puede provocar vibraciones o hundimiento. Para la mayoría de las operaciones de torneado, la herramienta debe acercarse al trabajo en un ángulo lateral del filo de aproximadamente 90 grados, con suficiente espacio frontal para evitar roces. Apriete firmemente el poste de la herramienta y realice un corte de prueba antes de realizar la pasada de mecanizado completa.
Tres parámetros de corte interactúan para determinar el resultado: velocidad del husillo, velocidad de avance y profundidad de corte. En el torneado manual, la velocidad del husillo suele expresarse como velocidad de corte en metros de superficie por minuto. Las velocidades y avances más altos eliminan el metal más rápido, pero también aumentan el calor y el desgaste de las herramientas. Para configurar la velocidad del husillo, utilice la fórmula RPM = (velocidad de corte × 1000) / (π × diámetro de la pieza de trabajo). Para una barra de acero dulce de 50 mm a 30 m/min, eso equivale aproximadamente a 190 RPM. Un punto de partida seguro para el acero dulce con herramientas de acero de alta velocidad es una velocidad de corte de 25 a 35 metros por minuto, un avance de 0,1 a 0,3 milímetros por revolución y una profundidad de entre 0,5 y 2,5 milímetros. La siguiente tabla proporciona valores iniciales conservadores; ajuste según la condición real de la pieza de trabajo y la herramienta.
| Operación | Velocidad de corte (m/min) | Avance (mm/rev) | Profundidad de corte (mm) |
|---|---|---|---|
| Desbaste | 25 | 0,20–0,40 | 1,5–2,5 |
| Acabado | 30–40 | 0,05–0,15 | 0,20–0,50 |
Para herramientas de carburo, las velocidades de corte pueden ser de dos a tres veces mayores. Lo importante es empezar de forma conservadora, escuchar el sonido del corte y aumentar los parámetros sólo cuando la máquina y la herramienta estén estables.
frente a frente produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
El torneado recto reduce el diámetro de la pieza de trabajo a lo largo de una longitud. Utilice una herramienta de giro a la derecha y aliméntela desde el extremo del contrapunto hacia el cabezal, a menos que esté cortando hasta un hombro. Tome la profundidad de corte del diámetro y verifique el diámetro con calibradores o un micrómetro después de cada pasada para evitar piezas demasiado pequeñas o demasiado pequeñas. El fluido de corte debe aplicarse de manera constante al filo para disipar el calor y mejorar el acabado de la superficie.
Para ranuras, ajuste la herramienta al ancho requerido e introdúzcala directamente hasta la profundidad. Para un hombro, mecanice primero el diámetro mayor, luego el diámetro menor y escuadre la esquina con una herramienta pequeña. El tronzado utiliza una hoja estrecha alimentada radialmente a baja velocidad con abundante líquido de corte. En todos los casos, reduzca la velocidad del husillo al cortar superficies interrumpidas o ranuras profundas para evitar vibraciones.
El giro preciso no es una suposición. Después de un corte de prueba, detenga el husillo y mida el diámetro con un micrómetro exterior o un calibre. Compare la medición con el objetivo y luego utilice el collar micrométrico de deslizamiento transversal para agregar o reducir profundidad. Cuando te acerques al tamaño final, haz una pasada muy ligera y vuelve a medir. Si la pieza es más grande en un extremo que en el otro, el contrapunto está desalineado; ajuste el desplazamiento del contrapunto y realice otro corte. Recuerde que una parte recién cortada puede expandirse por el calor del corte; Si necesita una tolerancia estricta, deje que la pieza se enfríe a temperatura ambiente antes de la medición final. En los tornos CNC se aplican los mismos principios, pero la máquina utiliza compensaciones de herramientas programadas para realizar correcciones de tamaño automáticamente.
En un torno manual, cada decisión ocurre en tiempo real: el operador ajusta la velocidad, mueve el carro y lee el dial. Un torno CNC traslada gran parte de esa responsabilidad al programa. El operador aún monta la pieza de trabajo, establece las compensaciones de la herramienta y ejecuta la inspección de la primera pieza, pero la máquina controla la trayectoria de corte, el avance y la velocidad del husillo de manera consistente. Esto es particularmente valioso para perfiles complejos y lotes repetitivos. Para talleres que tornean rollos grandes o pesados, un torno CNC de alta precisión puede mecanizar contornos que requerirían varias operaciones manuales y herramientas de forma dedicadas. El CNC también permite el sondeo durante el proceso y la compensación automática de herramientas, pero esas características dependen de la precisión de la configuración inicial. Sin embargo, la comprensión por parte del operador de los fundamentos del corte sigue siendo esencial; un programa CNC no puede reparar una plaquita desafilada, una pieza de trabajo insegura o un mal desplazamiento.
Operar un torno no es una habilidad única sino una cadena de pequeñas decisiones. Comience con una máquina limpia y una herramienta afilada, sujete rígidamente la pieza de trabajo, elija velocidades sensatas y mida en cada paso. Ya sea que utilice una máquina manual o un modelo CNC, esos fundamentos deciden si produce buenas piezas o chatarra. Para operadores e ingenieros de planta que quieran comparar opciones de máquinas, la información del producto en Nantong Jingyu Machinery proporciona un punto de partida práctico para evaluar tornos de rodillos, rectificadoras y fresadoras.
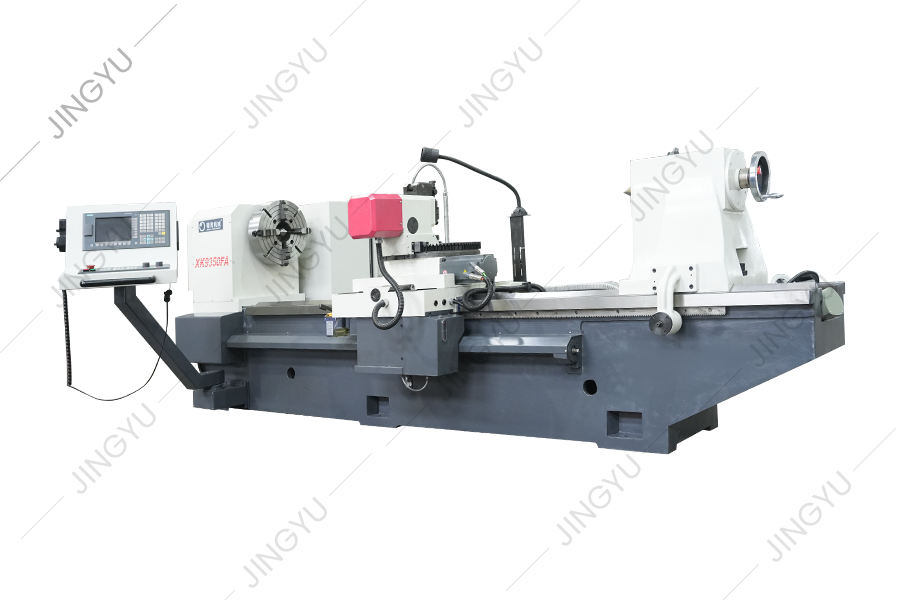
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles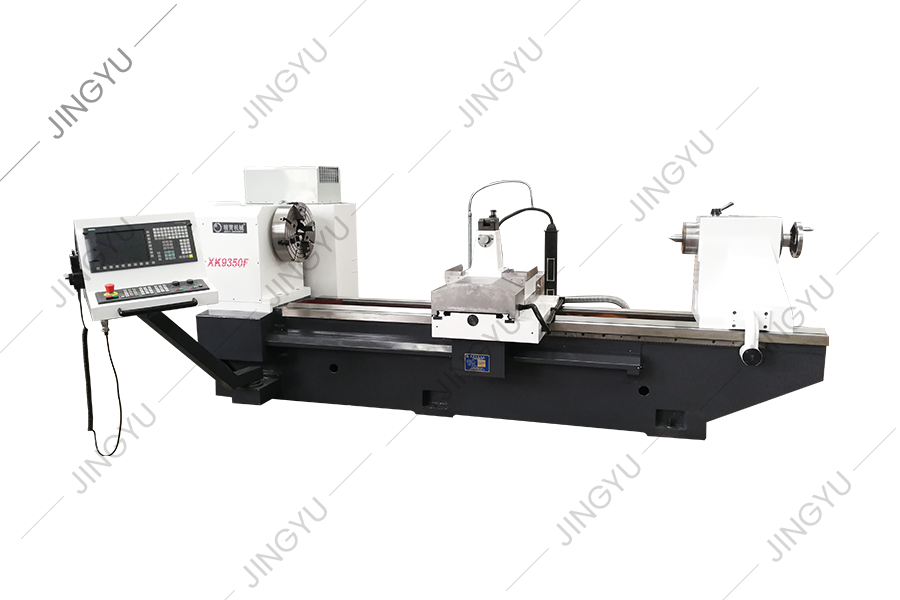
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles
En vista de los problemas del procesamiento de rollo de acero de alta velocidad, la máquina de molienda de rollo CNC XK8450 es un nuevo tipo de máq...
Ver detalles
El torno de CNC de lecho inclinado CK450 adopta el sistema de control alemán de Siemens. La apariencia, el sistema operativo y el sistema de protec...
Ver detalles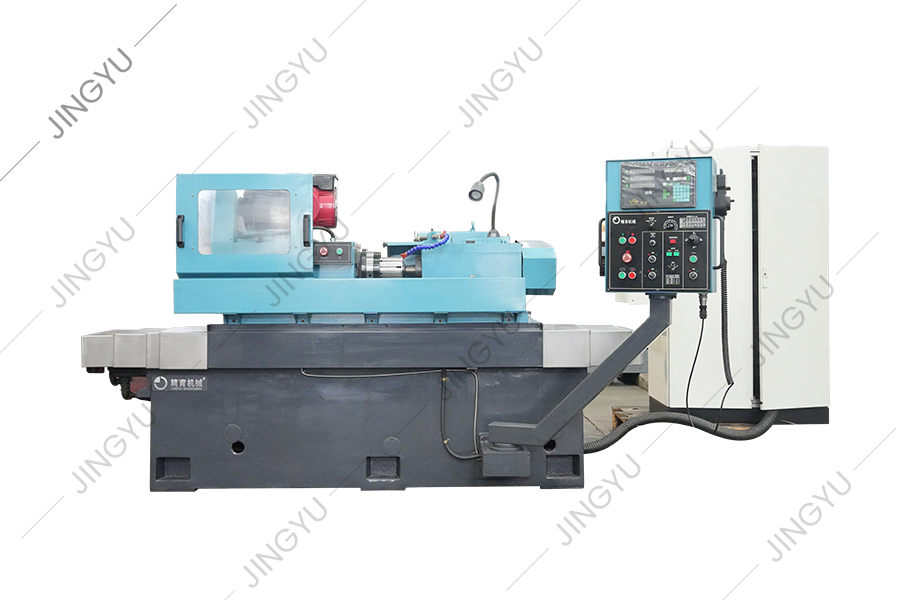
El anillo de rollo que forma el molinillo se usa principalmente para moler anillos de rodillos de carburo de tungsteno para la producción de la bar...
Ver detalles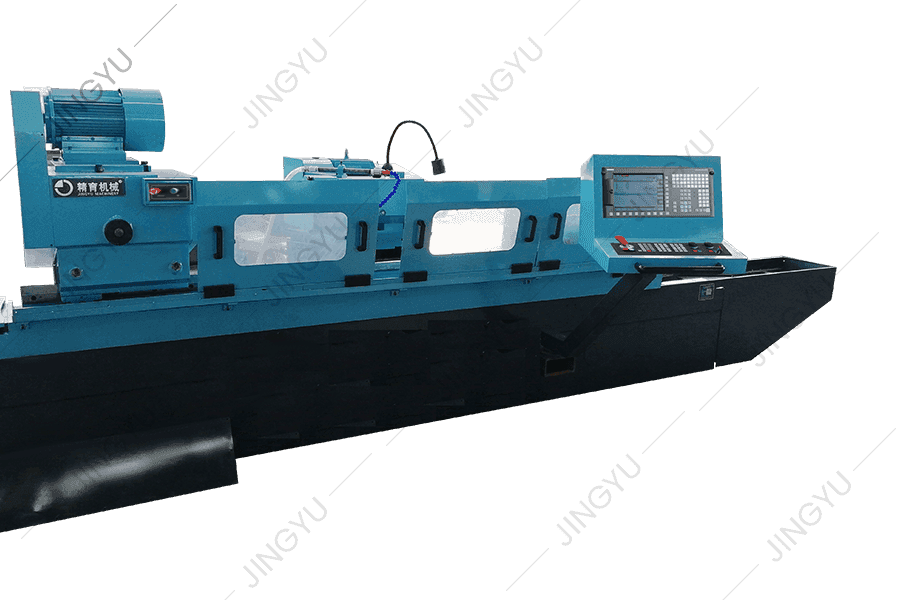
El molinillo de rollo CNC MK8450 se usa principalmente para molienda áspera, molienda semi-finos, molienda fina y molienda no estacial de los círcu...
Ver detalles
La máquina de grabado en rollo de CNC es adecuada para procesar varias marcas de cara en el final del rollo. A través del software de edición autom...
Ver detalles
Esta máquina se utiliza principalmente para moler y reparar el cortador de fresado de la costilla cruzada enrollada, que puede reparar y moler fáci...
Ver detalles
Esta serie proporciona principalmente piezas de ropa común para tornos de rollo CNC, como cuchillas CBN, cuchillas PCD, chucks, tornillos, etc.
Ver detallesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, provincia de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Todos los derechos reservados

