


Cat:Fresa de rollo de CNC
Máquina de muescas de rollo de CNC
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
El corte ascendente ofrece el acabado superficial más limpio y preciso en el fresado CNC, pero solo cuando la máquina y la configuración pueden soportar las fuerzas de corte. Para los fabricantes de rodillos y talleres de equipo pesado, esa condición generalmente se cumple.
Este artículo explica qué es el corte ascendente, en qué se compara con el corte convencional y cuándo elegir cada estrategia en la producción real.
En el fresado ascendente, la fresa gira en la misma dirección que el avance de la pieza de trabajo. El diente de corte ingresa al material con el espesor total de la viruta y la adelgaza hacia el final del acoplamiento. En el fresado convencional, el diente comienza con un espesor de viruta cero, roza contra la superficie y luego alcanza el espesor máximo al final.
El corte ascendente también se denomina fresado descendente; convencional se llama fresado. Los nombres indican si la herramienta se mueve “hacia abajo” con la rotación o “arriba” contra ella.
| factores | Subir Cortar | Corte Convencional |
|---|---|---|
| Rotación de herramientas versus avance | Misma dirección | Dirección opuesta |
| Grosor de la viruta | Más grueso en la entrada, disminuyendo | Más delgado al inicio, aumentando |
| Acción de corte | Corte limpio, menos fricción | Roce al inicio, más fricción. |
| Acabado superficial | Mejor en configuraciones rígidas | Puede dejar una superficie bruñida o manchada. |
| Tendencia a la fuerza | Hacia abajo (para fresado periférico) | Hacia arriba (tiende a levantar la pieza de trabajo) |
| Desgaste de herramientas | Menor desgaste cuando la configuración es rígida | Mayor desgaste de los bordes por roce |
| Riesgo | La deflexión de la herramienta puede causar agarre | Riesgo de endurecimiento laboral |
El espesor de la viruta es la razón principal por la que los talleres CNC modernos prefieren el corte ascendente. Con un corte convencional, la plaquita o fresa de ranurar comienza con una carga de viruta cero, lo que significa que el borde empuja en lugar de cizallar. Esto crea fricción, calor y endurecimiento por trabajo en muchos aceros. Cuando la herramienta muerde más profundamente, golpea la capa endurecida y se desgasta más rápido.
El corte ascendente comienza con una carga máxima de viruta. El borde elimina inmediatamente el material, lo que reduce la acumulación de calor y deja una superficie más suave. La fuerza de corte también tiende a empujar la pieza de trabajo hacia la mesa, lo que mantiene la pieza estable.
Esa estabilidad es importante cuando se fresan piezas cilíndricas largas, como rodillos. Una fuerza de corte hacia abajo ayuda a mantener el rollo contra el bloque en V o la luneta. Esta es una de las razones por las que los fabricantes de fresadoras de rodillos CNC para trabajos pesados programan pases de ascenso como estrategia de acabado predeterminada.
El corte ascendente tiene un inconveniente bien conocido: si la máquina tiene holgura o rigidez insuficiente, el cortador puede agarrar la pieza de trabajo y empujarse hacia adelante. Esto puede hacer que la mesa se tambalee, rompa una herramienta o deje un acabado ondulado. Por este motivo, las máquinas más antiguas con husillos de avance y sin compensación de holgura se utilizaban tradicionalmente en modo convencional.
En una máquina CNC con husillos de bolas, guías precargadas y ajuste servo adecuado, el juego es mínimo. El corte en ascenso se vuelve no sólo seguro sino también preferible. Para operaciones de fresado pesadas, el requisito es un husillo sólido y una configuración de sujeción estable. Las máquinas rectificadoras y ranuradoras por laminación se construyen según ese estándar.
La vibración es otra consideración. El corte ascendente tiende a generar menos vibración que el corte convencional, especialmente cuando la herramienta se acopla en un ángulo constante. Pero si la herramienta comienza a vibrar, pueden aparecer marcas de vibración. Esto se analiza con más detalle en un artículo relacionado sobre Gestión de vibraciones en rectificadoras de rodillos CNC. .
El ranurado por laminación requiere cortar patrones precisos en rollos de acero endurecido o hierro fundido. Tanto las pasadas de desbaste como las de acabado deben mantener tolerancias estrictas en el ancho, la profundidad y la posición de la ranura. El corte en ascenso ayuda de varias maneras: produce un corte más limpio, reduce la formación de rebabas y extiende la vida útil de las herramientas de forma y los insertos de carburo recubiertos.
En producción, una práctica común es utilizar el corte convencional para la primera pasada de desbaste cuando hay incrustaciones o una superficie irregular, y luego cambiar al corte ascendente para el acabado. La razón es simple: una piel áspera puede romper un borde de carburo si el primer compromiso es demasiado agresivo. Una vez que la superficie está limpia, el corte ascendente proporciona la precisión necesaria para el contorno final.
Para las caras de los rodillos, la diferencia en el acabado superficial se puede medir en valores Ra o Rz. Según nuestra experiencia, cambiar una pasada de acabado de corte convencional a corte ascendente puede mejorar la rugosidad de la superficie en un margen mensurable cuando la trayectoria de la herramienta se ajusta correctamente. La reducción del roce también reduce la posibilidad de manchas, lo cual es fundamental para los rollos que texturizarán láminas de metal o grabarán patrones.
Cambiar del corte convencional al corte ascendente no es sólo un cambio de dirección. Debes ajustar varios parámetros:
Para materiales en rollo como acero para herramientas D2 o hierro fundido enfriado, un punto de partida es una profundidad de corte radial ligera (0,5-1,0 mm) en modo ascendente y un avance de alrededor de 0,1-0,2 mm por diente, luego refinar según el acabado resultante.
En un taller de reparación de rodillos típico, el proceso comienza con un fresado convencional para eliminar la capa dañada. Luego, el operador cambia al corte ascendente para la pasada final que define el perfil de la ranura. Debido a que el corte ascendente deja una superficie más limpia, el rodillo llega a la amoladora con menos material eliminado, lo que acorta el tiempo total del ciclo.
 Fresadora automática de rodillos CNC con control Siemens de seis ejes Diseñada para la reparación de rodillos de precisión, esta máquina cuenta con una base integral rígida y guías endurecidas para soportar el fresado ascendente de perfiles ranurados. Su control de seis ejes Siemens y su husillo de alto par garantizan un corte preciso del contorno en rollos endurecidos, lo que reduce el tiempo de rectificado. Ver producto →
Otra aplicación común es el corte de nervaduras filiformes en rodillos ranurados. El fresado ascendente produce un borde más afilado en la cresta de la nervadura, lo que afecta la calidad del producto final en el laminado de barras y alambres. Es por eso que las fresadoras de rodillos CNC de alta resistencia están programadas con una estrategia de ascenso controlado para estos contornos.
No todas las fresadoras realizan bien el corte ascendente. La máquina debe tener un marco rígido, un sistema de alimentación sin juego y un husillo que pueda mantener el par a velocidades moderadas. Para el fresado con rodillos, eso generalmente significa una máquina con una estructura de caja pesada o guía endurecida, no un molino liviano.
 Fresadora vertical CNC XKV1800 con estructura reforzada de alta resistencia Construido para un fresado ascendente estable, este molino vertical ofrece un fuselaje endurecido y husillos de bolas sin juego. Su gran carrera de trabajo y su capacidad de mesa de 2000 kg admiten piezas fundidas y de acero pesadas, proporcionando la rigidez necesaria para cortes suaves en superficies duras. Ver producto →
Las fresadoras CNC reforzadas están diseñadas teniendo esto en cuenta. Proporcionan la rigidez necesaria para absorber el impacto del contacto inicial de la viruta y mantener la precisión en pasadas largas sobre superficies de rodillos endurecidas.
El corte en escalada no es una técnica única; es una decisión que tomas en cada pase. Utilice corte convencional para atravesar condiciones difíciles, escamosas o inestables. Utilice el corte ascendente para pasadas de acabado donde la calidad de la superficie y la vida útil de la herramienta son más importantes. En los equipos modernos de fresado por rodillos CNC, el corte ascendente debe ser parte de su estrategia de acabado predeterminada.
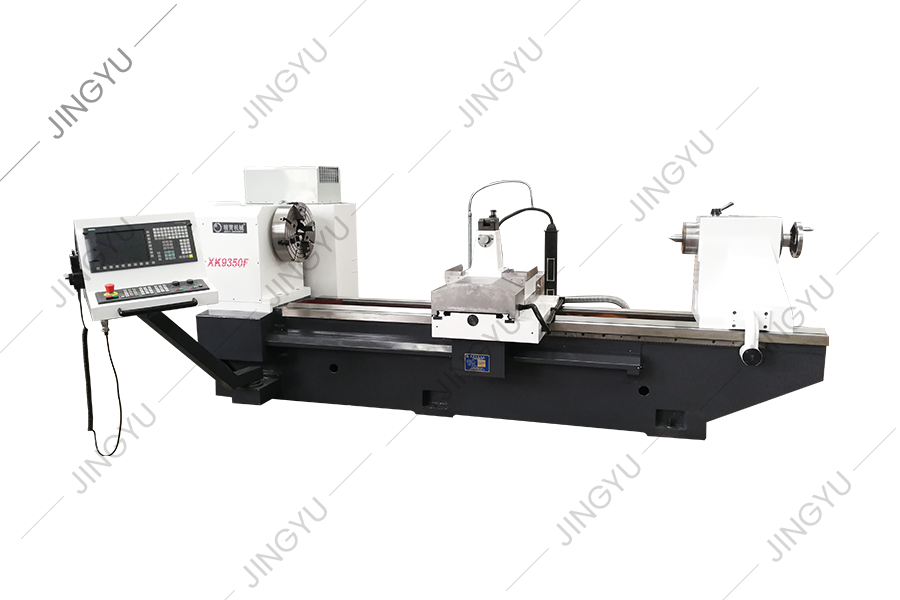
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles
Hemos acumulado una rica experiencia en el procesamiento y el uso de rollos de barras, y hemos realizado un análisis e investigación en profundidad...
Ver detalles
En vista de los problemas del procesamiento de rollo de acero de alta velocidad, XK8450 CNC Roll Machine es un nuevo tipo de máquina herramienta de...
Ver detalles
El torno de CNC de lecho inclinado CK450 adopta el sistema de control alemán de Siemens. La apariencia, el sistema operativo y el sistema de protec...
Ver detalles
La máquina de fresado reforzada con CNC adopta una caja de husillo de engranaje completo, y la parte de transmisión del huso adopta engranajes con ...
Ver detalles
Esta máquina herramienta es un nuevo tipo de máquina herramienta de ranura de rollo CNC desarrollada basada en la serie de máquinas de fresado CNC ...
Ver detalles
La máquina de grabado en rollo de CNC es adecuada para procesar varias marcas de cara en el final del rollo. A través del software de edición autom...
Ver detalles
Esta serie proporciona principalmente piezas de ropa común para máquinas de molienda de anillo CNC TC y máquinas de molienda de rollo compuesto, co...
Ver detalles
También suministramos otras piezas de repuesto, como cortadores de fresado a cuadros, herramientas de ranura de rodillos, bombas de aceite, motores...
Ver detallesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, provincia de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Todos los derechos reservados

