


Cat:Fresa de rollo de CNC
Máquina de muesca y marcado de CNC
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles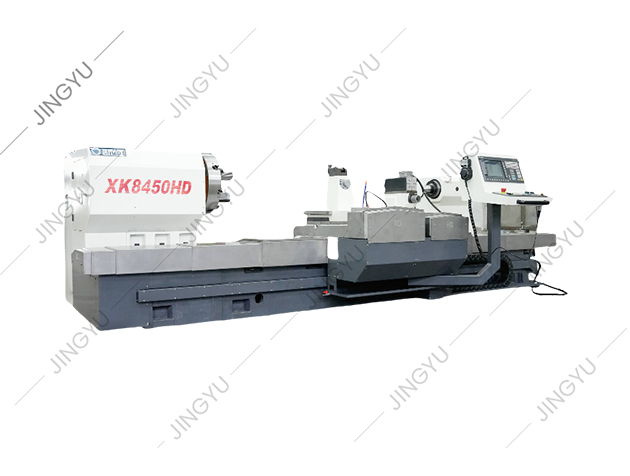
Un supervisor del taller de rollos explicó una vez por qué el taller reemplazó su torno copiador manual por torneado en desbaste: la máquina alcanzó la tolerancia por la mañana, pero por la tarde el desgaste del trazado hidráulico y la deriva térmica aparecieron en el rollo terminado. Esa experiencia es común en el mecanizado pesado. Un torno horizontal CNC elimina la mayor parte de esa variabilidad, porque cada movimiento del eje está controlado por un bucle digital y la trayectoria de la herramienta se genera a partir del programa de pieza en lugar de plantillas de levas. Si sus piezas de trabajo son ejes, rodillos, ejes, manguitos o cualquier pieza cuya longitud sea mayor que su diámetro, la configuración horizontal suele ser el comienzo más práctico y rentable.
En pocas palabras, un torno CNC horizontal le brinda consistencia al proceso. El eje del husillo es paralelo al suelo, por lo que se pueden soportar piezas de trabajo largas entre un mandril y un centro vivo, y las fuerzas de corte empujan hacia abajo en la cama. Esta disposición permite que la máquina combine pasadas de desbaste pesadas con pasadas de acabado que mantienen la redondez dentro de unas pocas micras.
El impacto práctico es mensurable. Un torno rígido con guías lineales precargadas o guías de caja endurecidas mantendrá una precisión de posicionamiento repetido dentro de 0,005 mm. Cada pieza de un lote comienza con el mismo error de trayectoria de herramienta y la misma compensación térmica. La estabilidad térmica es una de las principales razones por las que los tornos CNC superan a las máquinas manuales; el sistema de control puede aplicar compensación por cambios de temperatura y el operador no necesita realinear los centros para cada nuevo rollo.
Desde una perspectiva de planificación de la producción, cambiar de tornos copiadores a CNC también acorta el tiempo de preparación. Los programas de piezas se pueden recuperar de la memoria, las compensaciones de herramientas se almacenan por número de herramienta y la inspección de la primera pieza se convierte en un paso de confirmación en lugar de un ciclo de prueba y error.
Una decisión de una máquina es en realidad una decisión sobre la rigidez. Primero mira la cama. Los tornos horizontales de alta resistencia generalmente se construyen sobre una base de hierro fundido o de acero acanalado de una sola pieza. La plataforma amortigua la vibración durante los cortes interrumpidos y la precisión de las guías endurecidas determina qué tan recto se desplaza el carro a lo largo del eje Z. Un torno que pierde rectitud bajo carga transfiere ese error directamente a una forma cónica en el cuerpo del rodillo.
El cabezal es la segunda prioridad. Para el mecanizado de rodillos, el husillo necesita un par elevado a baja velocidad y un amplio rango de velocidades para diferentes materiales de herramienta. Un cabezal accionado por engranajes ofrece un par elevado; un husillo de motor integral ofrece un mejor acabado superficial a alta velocidad. Muchos compradores prácticos eligen una caja de cambios de dos velocidades con control de frecuencia para obtener ambas.
Las herramientas se sujetan mediante una torreta o un puesto de herramientas. Una torreta CNC con 8 a 12 estaciones reduce el tiempo de cambio y le permite ejecutar más operaciones en una sola configuración. Si la pieza requiere fresado, taladrado o ranurado además de tornear, necesita una torreta motorizada con herramientas motorizadas. Finalmente, el contrapunto proporciona el segundo punto de apoyo; Para rollos delgados, es esencial una pluma de contrapunto accionada hidráulicamente con presión ajustable para evitar que se doble.
Antes de comparar marcas, compare configuraciones. Los tornos verticales sostienen la pieza de trabajo sobre una mesa horizontal, por lo que la gravedad ayuda a mantener estables las piezas de gran diámetro. Los tornos horizontales sostienen piezas de trabajo largas a lo largo de su línea central y las virutas caen lejos de la zona de corte. La siguiente tabla resume las distinciones relevantes para la mayoría de los compradores industriales.
| factores | Torno CNC horizontal | Torno CNC vertical |
|---|---|---|
| La mejor forma de la pieza de trabajo | Ejes, rodillos, ejes, manguitos. | Bridas, volantes, anillos grandes. |
| Longitud de la pieza | Limitado por la longitud de la cama y los descansos estables. | Limitado por la altura de la máquina y el tamaño de la mesa. |
| Diámetro de la pieza | Limitado por el diámetro de giro sobre la cama. | Puede manejar diámetros muy grandes en un tamaño compacto |
| Eliminación de virutas | Las virutas caen hacia abajo; El lavado del refrigerante es directo. | Las fichas permanecen sobre la mesa; necesita refrigerante más potente |
| Comodidad de configuración | Fácil carga con grúa y centros. | Fácil para piezas cortas y pesadas que descansan planas. |
| Uso típico del taller de rollos | Torneado de cuerpos, acabado de cuellos, ranurado | Revestimiento de extremo de rollo y trabajo tipo anillo grande |
Para un taller de bobinas, la pregunta rara vez es si lo horizontal es mejor en general. Se trata de si la pieza tiene un diámetro demasiado grande para la capacidad de giro de una máquina horizontal. Los rodillos para los laminadores de bandas son largos y de diámetro relativamente pequeño, por lo que las máquinas horizontales dominan las operaciones de cuerpo, cuello y ranura del rodillo. Las máquinas verticales aparecen al mecanizar anillos de muy gran diámetro o rodillos de brida corta.
Un error común es comparar únicamente el precio, el diámetro máximo de giro y la velocidad del husillo. El costo real de un torno se muestra en qué tan bien la rigidez y la configuración coinciden con su propia combinación de piezas. Comience con una breve lista de verificación de evaluación:
Una forma útil de estructurar su pensamiento es como una ruta de decisión:
 Torno de torneado de rollos CNC de servicio pesado para mecanizado de rollos endurecidos Este torno de rodillos CNC utiliza una base de guía rígida 4 más 1 y un cabezal de alto torque, adecuado para cortar rodillos endurecidos o semiendurecidos donde la estabilidad estructural es más importante que la velocidad del husillo. Ver producto →
En nuestro trabajo en Nantong Jingyu Machinery, los tornos horizontales de alta resistencia son las máquinas que más a menudo giran rollos de acero y aluminio. Lo decisivo es adaptar la estructura al par de corte, no la velocidad máxima. Si la mayoría de sus piezas son rodillos endurecidos o semiendurecidos, la base rígida, el cabezal de alto torque y el contrapunto confiable son más importantes que las rpm.
Cuando un rollo ya tiene la dureza final o está cerca de ella, un torno es la herramienta equivocada. Una amoladora de rodillos CNC es la mejor inversión porque el rectificado evita el calor y la vibración que introduciría el giro.
La calidad de la instalación determina la precisión a largo plazo. Un torno horizontal debe nivelarse sobre una base de concreto que cumpla con las especificaciones del fabricante. La tolerancia habitual es de 0,02 mm por metro sobre la cama, comprobada con un nivel de precisión. No omita las almohadillas de aislamiento de vibraciones si la máquina realizará cortes interrumpidos; la capa amortiguadora mantiene estable el filo y evita marcas de vibración.
Durante los primeros turnos, observe el crecimiento térmico. Haga funcionar el husillo a velocidades de funcionamiento normales durante 20 a 30 minutos antes de realizar una pasada final. El sistema CNC puede aplicar compensación térmica, pero aún necesita una rutina de calentamiento repetible.
En el mantenimiento diario, priorice el sistema de gestión de virutas y refrigerante. En el torneado de rodillos, el corte intenso genera virutas abrasivas finas que desgastarán las guías y los sellos de la torreta si no se filtra el refrigerante. Cambie los cartuchos de filtro según lo programado, verifique el nivel de aceite de la guía diariamente e inspeccione las mordazas del portabrocas en busca de desgaste. Una máquina limpia mantiene la tolerancia por más tiempo y su reparación cuesta menos.
La disponibilidad de repuestos es el costo oculto de una máquina con un soporte deficiente. Pregunte al proveedor sobre los plazos de entrega para cojinetes de husillo, acoplamientos de torreta y husillos de bolas. Si no puede tener piezas de repuesto críticas cerca, una avería se convierte en semanas de inactividad. Para nuestros clientes, disponemos de repuestos para tornos y accesorios para muelas abrasivas precisamente porque un codificador defectuoso o un husillo de bolas desgastado no deben ser el punto de partida de una nueva negociación de suministro.
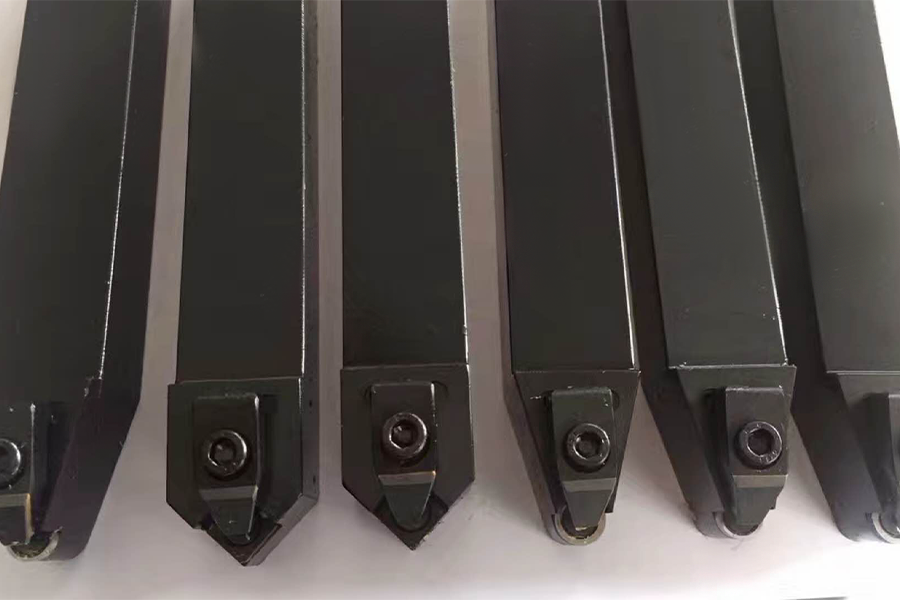 Repuestos para tornos CNC, incluidos insertos y portaherramientas Esta sección enumera componentes de reemplazo esenciales, como insertos CBN y PCD y portaherramientas de torneado, lo que le ayudará a evaluar la disponibilidad de piezas de repuesto y evitar tiempos de inactividad prolongados para su torno. Ver producto →
La seguridad también debe ser parte del plan. Confirme que la máquina cumpla con sus estándares eléctricos, que el protector del mandril esté bloqueado y que el operador pueda detener el husillo rápidamente con un freno de pie o una parada controlada. Un buen torno CNC reduce el manejo manual, pero sólo si los sistemas de sujeción, transportador de virutas y freno del husillo se revisan semanalmente.
El valor de un torno horizontal CNC proviene de la combinación entre máquina y mezcla de piezas. Una máquina pesada y rígida con un precio inicial ligeramente más alto a menudo devuelve esa inversión adicional mediante un menor desgaste de las herramientas y menos rollos de desecho durante el primer año. Un proveedor que analiza sus dibujos antes de preparar una propuesta normalmente ha resuelto una aplicación similar para otro cliente.
Un siguiente paso práctico es enviar tres cosas al proveedor: el dibujo del rodillo con tolerancias, el material y el rango de dureza, y la cantidad promedio del lote. Según nuestra experiencia, esas tres entradas son suficientes para recomendar un par de husillo, un tipo de guía, una configuración de torreta y un plan de automatización específicos. No es necesario ser un experto constructor de máquinas herramienta para comprar el torno horizontal CNC adecuado; sólo necesita ser preciso acerca de las piezas de trabajo que utilizará.
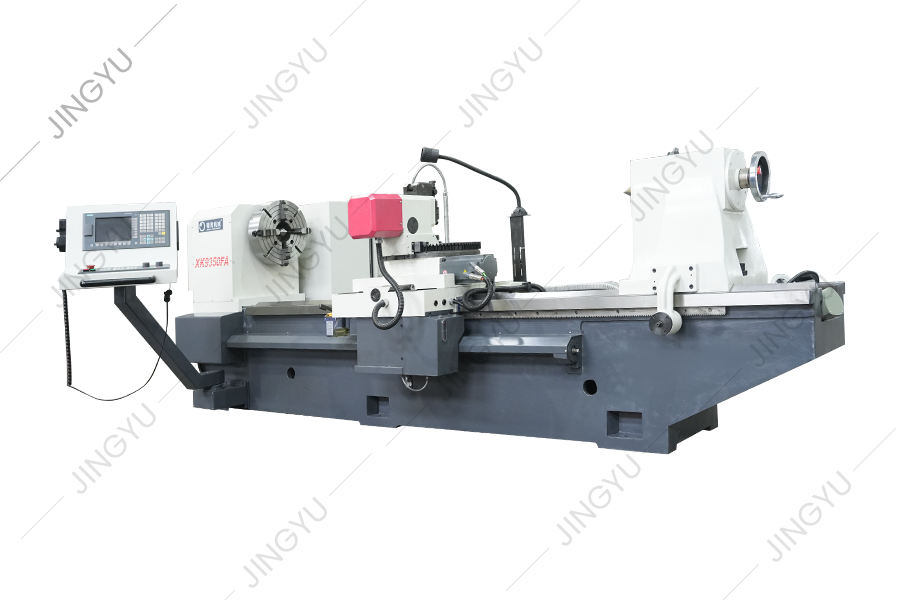
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles
En vista de los problemas del procesamiento de rollo de acero de alta velocidad, la máquina de molienda de rollo CNC XK8450 es un nuevo tipo de máq...
Ver detalles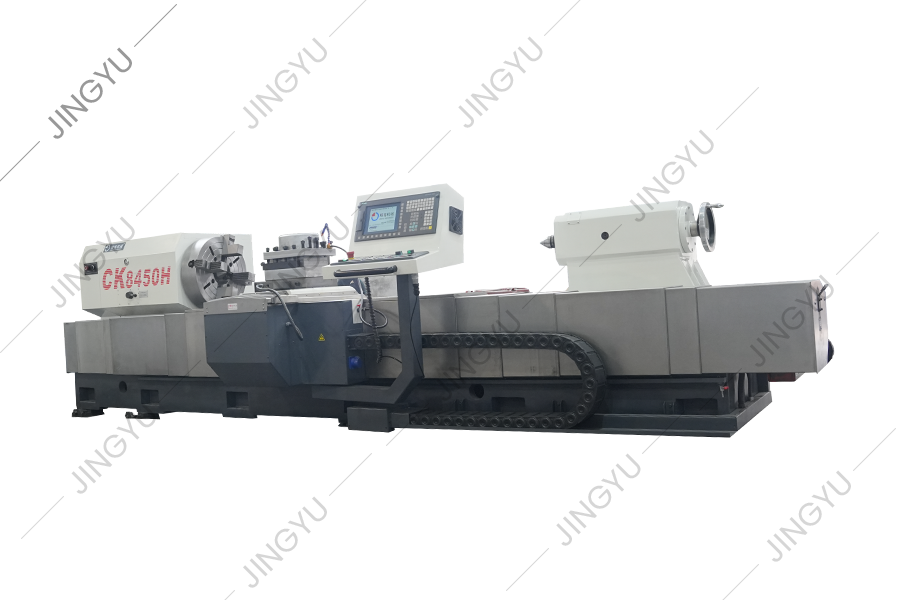
Esta serie de máquinas herramientas se utiliza principalmente para pasar y procesar rollos. También puede girar el círculo exterior y el cuello de ...
Ver detalles
CK84 Serie CNC Roll Tornhe adopta el sistema CNC Siemens 828D y es impulsado por un servomotor. Al diseñar esta máquina herramienta, analizamos com...
Ver detalles
Los tres ejes de la máquina son tornillos de pelota 50 × P10 de nivel P3, y el proceso de ensamblaje de la pretensión fija de 2 gales se utiliza pa...
Ver detalles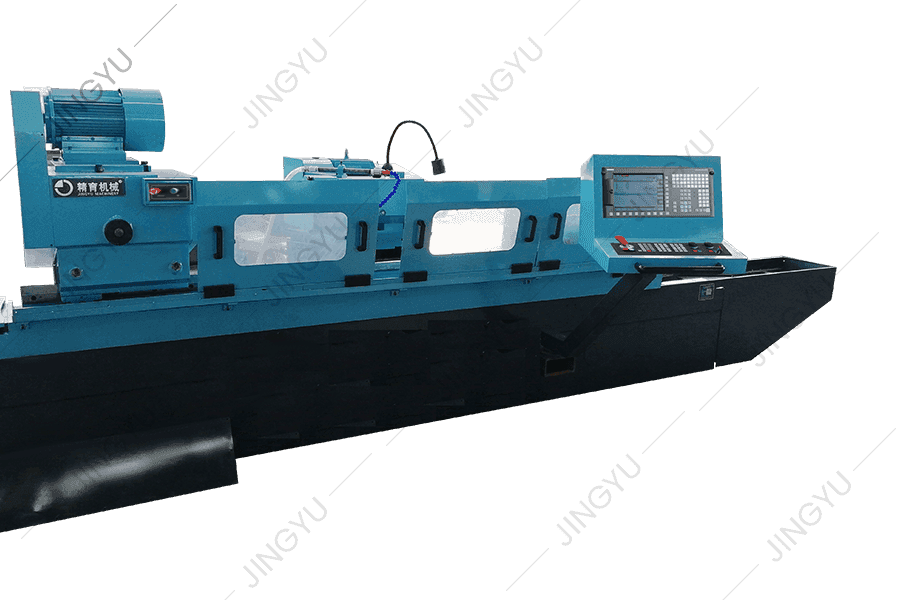
El molinillo de rollo CNC MK8450 se usa principalmente para molienda áspera, molienda semi-finos, molienda fina y molienda no estacial de los círcu...
Ver detalles
En la actualidad, el grabado en rollo de patrones en el hogar y en el extranjero generalmente adopta el método de electrólisis, la molienda de fres...
Ver detalles
MX250 es una máquina de aderezo de rueda de diamante estándar, que se usa para formar y aderezo las ruedas de diamantes para molinos de acero metal...
Ver detalles
También suministramos otras piezas de repuesto, como cortadores de fresado a cuadros, herramientas de ranura de rodillos, bombas de aceite, motores...
Ver detallesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, provincia de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Todos los derechos reservados

