


Cat:Fresa de rollo de CNC
Fresa de rollo de CNC
Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles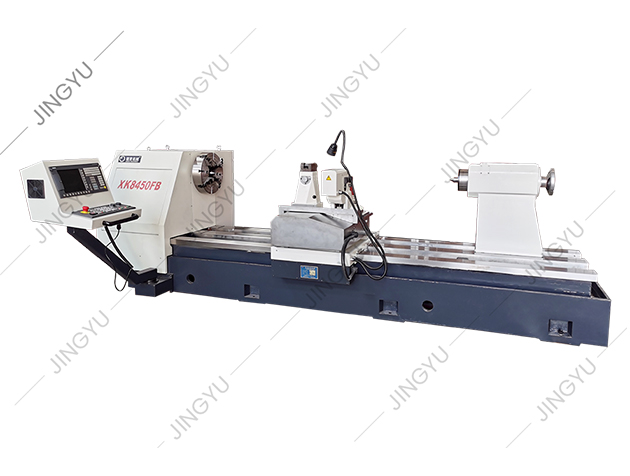
Un taller CNC típico comienza cada nuevo trabajo de fresado con corte ascendente, asumiendo que siempre es la mejor opción. Luego llega un lote de rodillos endurecidos con una cascarilla de molino quebradiza y los insertos de carburo comienzan a astillarse en la primera pasada. El maquinista experimentado interviene y propone una entrada de fresado convencional para atravesar la superficie. La verdad es que tanto el corte ascendente como el fresado convencional son técnicas esenciales, y la selección correcta depende de la rigidez de la máquina, la condición del material de trabajo y el acabado superficial requerido.
El corte ascendente, también llamado fresado descendente, ocurre cuando la cortadora gira en la misma dirección que el avance de la pieza de trabajo. En el instante en que un diente encaja, toma una viruta de espesor total y la viruta se adelgaza hasta llegar a cero a medida que el diente abandona el material. El fresado convencional, o fresado ascendente, gira en contra del avance. El diente comienza sin espesor de viruta sin cortar, roza a lo largo de la superficie y aumenta gradualmente hasta alcanzar una viruta máxima al final del enganche.
Esa única diferencia en la geometría de la viruta afecta las fuerzas de corte, el calor, el desgaste de la herramienta y la vibración. En el fresado ascendente, la fuerza empuja la fresa hacia abajo, hacia la pieza de trabajo y la mesa, lo que ayuda a estabilizar las piezas delgadas. En el fresado convencional, la fuerza de corte levanta la pieza de trabajo y empuja la fresa, pero la entrada gradual es indulgente cuando la superficie es dura o la máquina tiene tornillos de avance flojos.
En una máquina CNC rígida con husillos de bolas precargados y fijaciones seguras, el fresado ascendente es la opción predeterminada para la mayoría de las operaciones. Los beneficios prácticos son mensurables:
Para el aluminio, el acero con bajo contenido de carbono, el latón y la mayoría de los plásticos, estas ventajas aparecen inmediatamente en el tiempo del ciclo y el costo de las herramientas. El fresado ascendente también funciona bien en trabajos de bolsillo con pisos delgados porque la fuerza hacia abajo ayuda a mantener el material hacia abajo.
El fresado convencional no está obsoleto. Hay tres situaciones en las que supera al corte en ascenso:
El coste del fresado convencional es más fricción, mayor temperatura de la herramienta y un acabado más rugoso. En el ranurado profundo, las virutas permanecen en la ranura y pueden causar acumulación de bordes, por lo que es necesario aumentar el refrigerante o picar.
| factores | Subir fresado (abajo) | Fresado convencional (arriba) |
|---|---|---|
| Grosor de la viruta | Comienza grueso, termina delgado | Comienza delgado, termina grueso |
| Dirección de la fuerza de corte | Hacia abajo, en la mesa | Hacia arriba, levantando la pieza de trabajo. |
| Acabado superficial | Generalmente mejor | Más áspero, más rebaba |
| Modo de desgaste de herramienta | Desgaste uniforme, menos calor | Más roce, borde más caliente |
| Riesgo de vibración | Bajo si la configuración es rígida | Mayor durante el roce inicial |
| Tolerancia al contragolpe | Requiere cero reacción | Maneja algunas reacciones negativas |
| Lo mejor para | Desbaste y acabado CNC | Molinos manuales, rompiendo escala |
Utilice las primeras cuatro filas para comprender la calidad del proceso. Las últimas tres filas le ayudan a adaptar el modo de corte a la condición de la máquina y del material.
Para los usuarios de CNC, establezca el fresado ascendente como punto de partida para la mayoría de las trayectorias, especialmente las pasadas de acabado. Confirme que la máquina no tenga holgura y que el soporte de pieza pueda soportar fuerzas descendentes. Un tornillo de banco o un dispositivo resistente que presione la pieza de trabajo contra la bancada de la máquina dará los mejores resultados.
La rigidez de la máquina es el guardián del fresado ascendente. Una fresadora reforzada con una base pesada de hierro fundido y tornillos de doble tuerca precargados proporciona la rigidez necesaria para manejar el fresado ascendente en materiales exigentes.
 Fresadora vertical CNC reforzada para fresado en ascenso Este molino vertical de alta resistencia cuenta con una estructura de hierro fundido reforzado y husillos de bolas precargados, lo que proporciona la rigidez necesaria para subir materiales exigentes al molino mientras mantiene una alimentación suave y una precisión a largo plazo. Ver producto →
En esa clase de equipo, los servomotores eliminan el juego del husillo, por lo que el avance se mantiene suave incluso en un corte de ancho completo. Cuando sea inevitable una pasada convencional, reduzca la velocidad del husillo entre un 10 % y un 15 % y ralentice ligeramente el avance para minimizar el roce. Agregar un pequeño chaflán o entrada también puede facilitar la introducción de la herramienta en una superficie dura.
Comprender el principio de funcionamiento de un fresadora de rodillos CNC completamente automática le ayuda a apreciar cómo los sistemas de control cambian entre los modos de corte basándose en la retroalimentación de la carga. Los controles modernos pueden monitorear la carga del husillo y la desviación del eje, pero la geometría de corte aún decide qué modo es apropiado.
Los rodillos utilizados en las fábricas de barras, varillas y tiras de acero son ejemplos clásicos de piezas de trabajo con incrustaciones abrasivas y ranuras interrumpidas. La primera pasada a menudo requiere un fresado convencional para atravesar la piel enrollada sin dañar el inserto. Una vez que se eliminan las incrustaciones, el fresado ascendente proporciona el acabado superficial fino necesario para el perfil final.
Una fresadora de rodillos CNC dedicada combina una base rígida, guías de baja fricción y servoejes directos. Esa combinación permite que la cortadora mantenga una carga de viruta constante sin el efecto de tracción que perturba a las máquinas comunes. En una fresadora de rodillos CNC totalmente automática, el controlador gestiona la transición entre la entrada convencional y el acabado ascendente automáticamente dentro del mismo ciclo.
 Fresadora automática de rodillos CNC con lecho rígido Diseñada para el fresado ascendente automático de ranuras por laminación, esta máquina combina una base rígida de cuatro rieles, guías de baja fricción y servoejes directos para mantener una carga de viruta constante y reducir la vibración durante el mecanizado de trabajo pesado. Ver producto →
Para rodillos grandes con ranuras en forma de media luna profundas, una fresadora de rodillos de servicio pesado con un husillo de alto torque y un amplio espacio entre bancadas absorbe la vibración que normalmente promueve la vibración en el fresado ascendente. La masa adicional mantiene el inserto en contacto con la superficie de trabajo y evita que la herramienta se desvíe del perfil de la ranura.
Elegir entre corte ascendente y fresado convencional no es una cuestión de estilo. Es una decisión de proceso basada en la condición de la máquina, la superficie del material y el acabado que necesita. Comience con fresado ascendente en equipos CNC rígidos para obtener un acabado superficial limpio y una vida útil más prolongada de la herramienta. Pase al fresado convencional cuando se enfrente a una escala dura, una máquina con juego o una operación manual donde la sensación importa. Al hacer coincidir el modo de corte con las condiciones reales, obtendrá cortes consistentes, menos desechos y un mayor presupuesto de herramientas.

Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles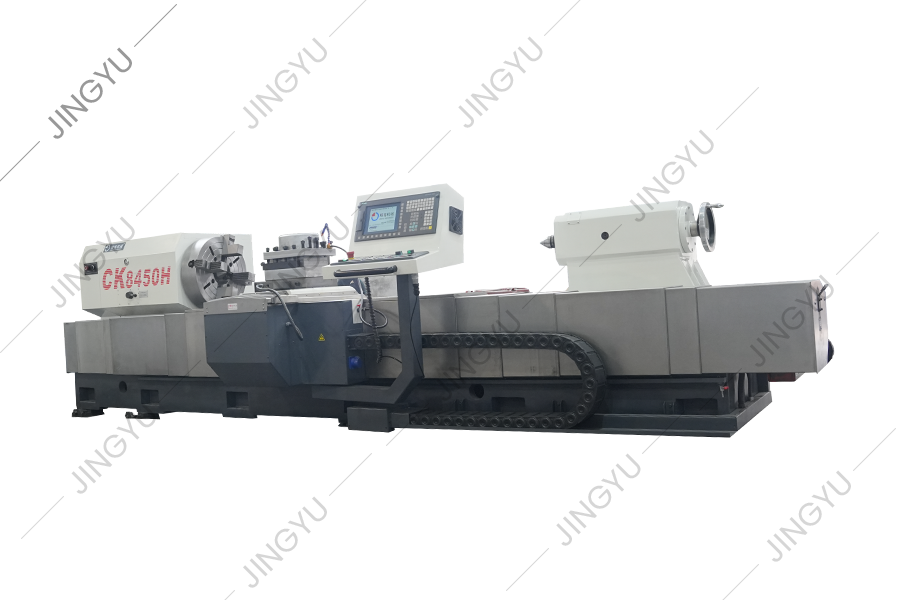
Esta serie de máquinas herramientas se utiliza principalmente para pasar y procesar rollos. También puede girar el círculo exterior y el cuello de ...
Ver detalles
Esta serie de máquinas herramientas se utiliza principalmente para pasar y procesar rollos. También puede girar el círculo exterior y el cuello de ...
Ver detalles
CK8465H CNC Roll Lathe Bed adopta una estructura de guía de rodillos lineal de 2 3 de servicio pesado, es decir, dos rieles de guía rectangulares d...
Ver detalles
La máquina de fresado reforzada con CNC adopta una caja de husillo de engranaje completo, y la parte de transmisión del huso adopta engranajes con ...
Ver detalles
En la actualidad, el grabado en rollo de patrones en el hogar y en el extranjero generalmente adopta el método de electrólisis, la molienda de fres...
Ver detalles
Esta máquina herramienta es un nuevo tipo de máquina herramienta de ranura de rollo CNC desarrollada basada en la serie de máquinas de fresado CNC ...
Ver detalles
Esta máquina se utiliza principalmente para moler y reparar el cortador de fresado de la costilla cruzada enrollada, que puede reparar y moler fáci...
Ver detalles
MX250 es una máquina de aderezo de rueda de diamante estándar, que se usa para formar y aderezo las ruedas de diamantes para molinos de acero metal...
Ver detalles
Esta serie proporciona principalmente piezas de ropa común para tornos de rollo CNC, como cuchillas CBN, cuchillas PCD, chucks, tornillos, etc.
Ver detallesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, provincia de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Todos los derechos reservados

