


Cat:Fresa de rollo de CNC
Máquina de muescas de rollo de CNC
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Hay un rollo de trabajo de nueve toneladas entre los centros y la hoja de trabajo solicita que se vuelva a cortar un chavetero desgastado más cuatro orificios roscados en la cara del extremo. En un torno con herramientas estáticas únicamente, ese rollo debe descargarse, trasladarse a una fresadora, volver a sujetarse, indicarse, mecanizarse, luego traerse de vuelta y restablecerse para la pasada de acabado. En la mayoría de las tiendas de rollos, ese desvío consume un turno completo.
Una herramienta accionada, que en el sector también se llama herramienta viva, elimina el desvío. Es un soporte motorizado que acepta herramientas de corte rotativas y las impulsa desde la torreta o el puesto de herramientas, de modo que el fresado, la perforación, el roscado y el ranurado se realizan en la misma máquina que hace girar el rodillo, en la misma configuración, sin perder el punto de referencia. La respuesta corta: si su trabajo con rodillos incluye regularmente chaveteros, partes planas, orificios de aceite, patrones de extremos o ranuras laminadas, una estación accionada normalmente amortiza su costo en unas pocas docenas de trabajos. La respuesta larga es sobre el torque, el ajuste de la interfaz y el tamaño de la estación según la característica en lugar del folleto.
Un soporte estático sujeta un inserto o una broca y lo mantiene quieto. Cada movimiento de corte proviene del husillo de la pieza, por lo que la máquina sólo puede generar superficies de revolución: diámetros, hombros, caras, chaflanes y radios. Para un torno de rodillos que sigue siendo el núcleo del trabajo, y las herramientas accionadas no cambian nada al respecto.
Una herramienta accionada añade un movimiento giratorio independiente a la herramienta. Dentro del soporte, un tren de engranajes (o en modelos de mayor potencia, un conjunto biselado o planetario) hace girar un collar o eje en una relación fija con un eje de transmisión en la torreta. Esa única adición cambia lo que la máquina puede hacer:
Ese último punto impulsa la economía. Cada vez que un rollo sale del torno y regresa, alguien tiene que volver a colocarlo, volver a indicar el descentramiento y retocar las herramientas. En un rollo de cinco toneladas, eso se mide en horas.
La interfaz decide lo que realmente puedes comprar. Los tornos de tamaño medio dominan los asientos VDI 30 y VDI 40; Los BMT 45, 55 y 65 son comunes en máquinas más pesadas y transmiten más torque porque el acoplamiento de transmisión es más grande. Capto C5 y C6, y HSK-T, aparecen donde los cambios repetibles de herramienta importan más que el par máximo. Antes de especificar un portaherramientas, confirme tres números: tamaño del asiento, relación de transmisión de la estación y la velocidad máxima del husillo que permite la máquina con herramientas motorizadas activadas. En muchos tornos, ese techo se encuentra muy por debajo de la velocidad de giro.
Las herramientas impulsadas no son la respuesta a todas las funciones. La siguiente tabla es la forma más rápida de decidir estación por estación.
| Operación | Soporte estático | herramienta impulsada | nota practica |
|---|---|---|---|
| Torneado, refrentado y biselado de diámetro exterior | si | No requerido | La rotación del husillo genera la superficie. |
| Chavetero en un diario de rollo | No | si | Cortador rotativo más eje C bloqueado |
| Cara plana o tipo llave en un diario | No | si | soporte radial; Eje Y solo si está desplazado del centro |
| Círculo de pernos o agujeros roscados en el extremo | No | si | Soporte axial, indexación del eje C, roscado rígido |
| Orificios radiales de aceite o refrigeración. | No | si | El refrigerante a través de la herramienta marca la diferencia |
| Pasar ranuras y nervaduras en rollos de barra | No | si | Máquina de entallar dedicada a volumen |
Léalo como un filtro más que como una regla. Si una característica surge de la propia rotación del rollo, un soporte estático es más barato, más rígido y más fácil de mantener. Si no es así, una estación impulsada es la única manera de mantener el rollo en la máquina.
El par en la herramienta decide si una estación es utilizable y no es lo mismo que la potencia del motor en la hoja de especificaciones. Una estación VDI 30 normalmente entrega de 15 a 30 Nm en la pinza; una estación BMT 55 o 65 con una reducción de 2:1 puede entregar de 60 a 120 Nm, según el fabricante. El par utilizable disminuye a medida que aumenta la velocidad porque la relación es fija, por lo que una estación que corta cómodamente a 1500 rpm puede detenerse a 5000 rpm en el mismo material.
Los materiales en rollo hacen de este hormigón. Un muñón de acero blando de 45# se mecaniza fácilmente; una carcasa de 60 HRC endurecida por inducción no lo hace. Las superficies endurecidas del rodillo generalmente se tornean con inserciones de cerámica o CBN, o se rectifican en lugar de fresarse, así que verifique si la característica que planea fresar se asienta en la zona endurecida o solo en el muñón y el área del extremo más blandos.
Las brocas de diámetro pequeño y las fresas de mango en estructuras profundas necesitan refrigerante a través de la herramienta, generalmente de 20 a 40 bar, administrado a través del soporte en lugar de rociado en el corte. La evacuación de virutas es la otra mitad: un soporte radial que trabaja cerca de la luneta tiene un espacio libre limitado, y un soporte de largo alcance que resuelve el problema del alcance a menudo reintroduce vibraciones a la misma velocidad.
Dos controles de aceptación antes de que un portaherramientas entre en producción: desviación total indicada a 50 mm de la cara del portaherramientas, idealmente 0,01 mm o mejor, y equilibrio a G2,5 a la velocidad máxima de la herramienta motorizada. Ambos son económicos de verificar y costosos de descubrir más adelante.
La forma más clara de justificar una estación impulsada es fijar el precio de la alternativa. El siguiente cuadro utiliza un rodillo de trabajo de tamaño mediano con un chavetero y cuatro orificios roscados en los extremos, comparando una estación viva en el torno con las dos rutas a las que recurren la mayoría de los talleres.
Tiempo de preparación por rollo, minutos
Herramienta accionada en el torno - 12 min
Disposición manual y rectificado - 95 min
Segunda ruta en máquina - 165 min
La brecha no es sólo laboral. El enrutamiento fuera del torno añade riesgo de manipulación, porque las eslingas, los montacargas y el reenganche son los lugares donde los muñones de los rodillos sufren abolladuras y se pierde la concentricidad. También hay un coste de programación: una fresadora lo suficientemente grande para un rollo de cinco toneladas suele estar ocupada, por lo que el rollo espera en una cola antes de esperar a un operador.
Los errores de especificación más comunes tienden a repetirse:
La elección del titular sigue la máquina, no al revés. Un torno de rodillos con bancada rígida, contrapunto pesado y eje C bloqueado es lo que hace que una estación viva sea productiva; el mismo soporte en un torno ligero vibrará mucho antes de alcanzar el par nominal. Al especificar una máquina, enumere las características que se deben cortar en una configuración, luego regrese al número de estaciones activas, su orientación y su torque.
 Torno de rodillos CNC serie CK84 para torneado de rodillos pesados Los tornos de rodillos CK84 de alta resistencia con control Siemens 828D, guías rígidas y husillo de 90 kW se adaptan al mecanizado de una sola configuración de rodillos grandes antes del corte dedicado. Ver producto →
Para patrones de pasada, nervaduras y ranuras en forma de media luna en rodillos de barras y secciones, las máquinas fresadoras de rodillos y entalladoras dedicadas siguen siendo más productivas una vez que el volumen las justifica, porque indexan el rodillo y la cortadora juntos en lugar de depender de una sola estación de torreta.
Un soporte accionado es un conjunto de engranajes que funciona a miles de revoluciones por minuto en un ambiente sucio. Su vida depende de tres hábitos: mantener el acoplamiento de transmisión limpio y ligeramente engrasado, verificar el descentramiento después de cualquier impacto y reemplazar las pinzas y sellos antes de que aparezca desgaste en el acabado de la superficie. Una estación que comienza a producir conicidad o vibración generalmente indica un collar desgastado o un acoplamiento de transmisión astillado, no una falla de la máquina.
 Piezas de repuesto para fresadoras CNC de ranura creciente Las fresas de carburo y PCD, los soportes de fresado, los bloques de soporte de bronce y los accesorios ayudan a mantener la precisión de las fresadoras de ranura en forma de media luna CNC y a reducir el tiempo de inactividad relacionado con el desgaste. Ver producto →
Vale la pena comprobar la disponibilidad de repuestos antes de la compra y no después. Las pinzas, las perillas de retención, las llaves de accionamiento y los juegos de engranajes son las piezas que fallan primero, y un soporte que no se puede reparar localmente se convierte en chatarra en lugar de una herramienta. Debido a que el sistema de transmisión gobierna la precisión del posicionamiento tanto como lo hace la mecánica, también vale la pena comprenderlo. Cómo maneja el sistema CNC la indexación del eje C antes de comprometerse con una especificación.
Las herramientas motorizadas son un oficio sencillo. Cuestan más que un soporte estático, necesitan refrigerante y el torque que la máquina debe suministrar, y obtienen esa inversión solo cuando una característica no se puede activar. En un taller de rodillos esas características son predecibles: chaveteros, caras planas, orificios en los extremos, conductos radiales de aceite y ranuras de paso. Cuente cuántos aparecen en un mes típico, evalúe el manejo que realiza actualmente para llegar a ellos y la decisión generalmente se toma por sí sola. Donde las herramientas impulsadas no encajan, las herramientas estáticas aún ganan en rigidez, costo y simplicidad, y no hay razón para forzarlas. Para los comercios que compren una máquina en lugar de un soporte, comience desde equipo de mecanizado de rodillos que coincida con los tamaños de rollo que realmente procesa, luego especifique las estaciones según las características que exigen esos rollos.
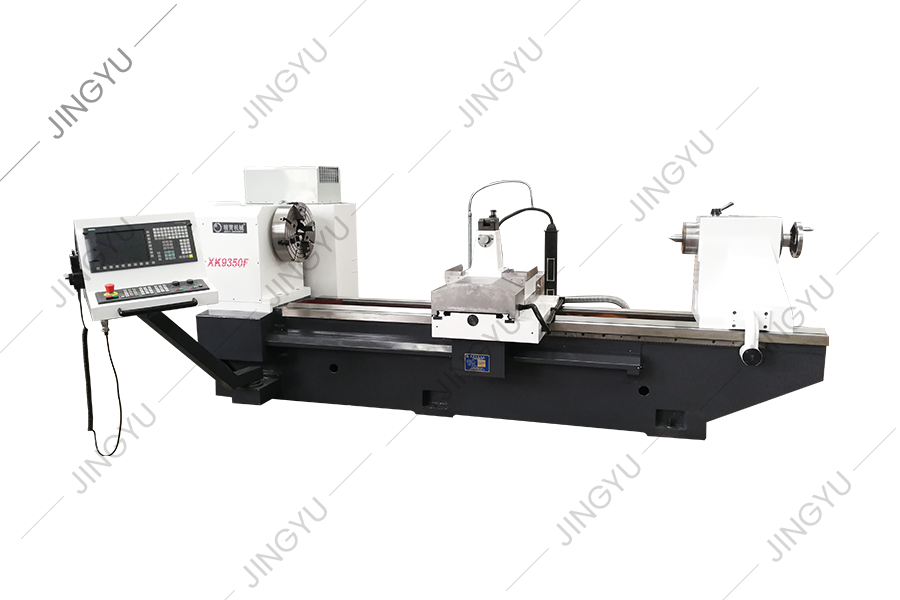
Serie XK9350 CNC Rebar Roll Roll Crescent Groove Machine es el producto mejorado del tipo XK500, que es adecuado para rollos de procesamiento con u...
Ver detalles
Esta serie de máquinas herramientas puede cortar automáticamente las ranuras de media luna con diferentes direcciones de rotación y cualquier ángul...
Ver detalles
En vista de los problemas del procesamiento de rollo de acero de alta velocidad, XK8450 CNC Roll Machine es un nuevo tipo de máquina herramienta de...
Ver detalles
CK8465H CNC Roll Lathe Bed adopta una estructura de guía de rodillos lineal de 2 3 de servicio pesado, es decir, dos rieles de guía rectangulares d...
Ver detalles
La máquina de fresado reforzada con CNC adopta una caja de husillo de engranaje completo, y la parte de transmisión del huso adopta engranajes con ...
Ver detalles
Los tres ejes de la máquina son tornillos de pelota 50 × P10 de nivel P3, y el proceso de ensamblaje de la pretensión fija de 2 gales se utiliza pa...
Ver detalles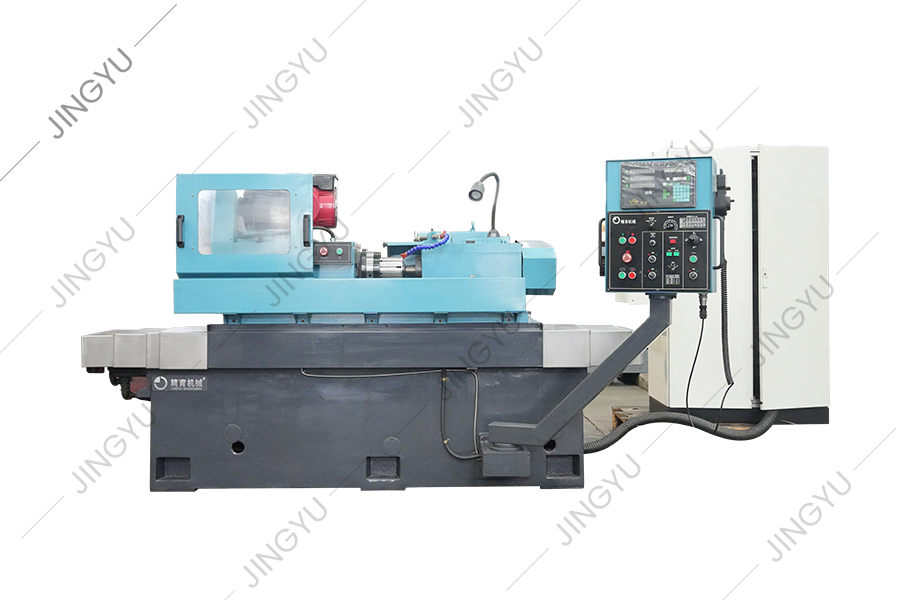
El anillo de rollo que forma el molinillo se usa principalmente para moler anillos de rodillos de carburo de tungsteno para la producción de la bar...
Ver detalles
En la actualidad, el grabado en rollo de patrones en el hogar y en el extranjero generalmente adopta el método de electrólisis, la molienda de fres...
Ver detalles
Esta máquina herramienta es un nuevo tipo de máquina herramienta de ranura de rollo CNC desarrollada basada en la serie de máquinas de fresado CNC ...
Ver detalles
Esta máquina herramienta es un nuevo tipo de máquina herramienta de ranura de rollo CNC desarrollada basada en la serie de máquinas de fresado CNC ...
Ver detallesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, provincia de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Todos los derechos reservados

